Objavljeno
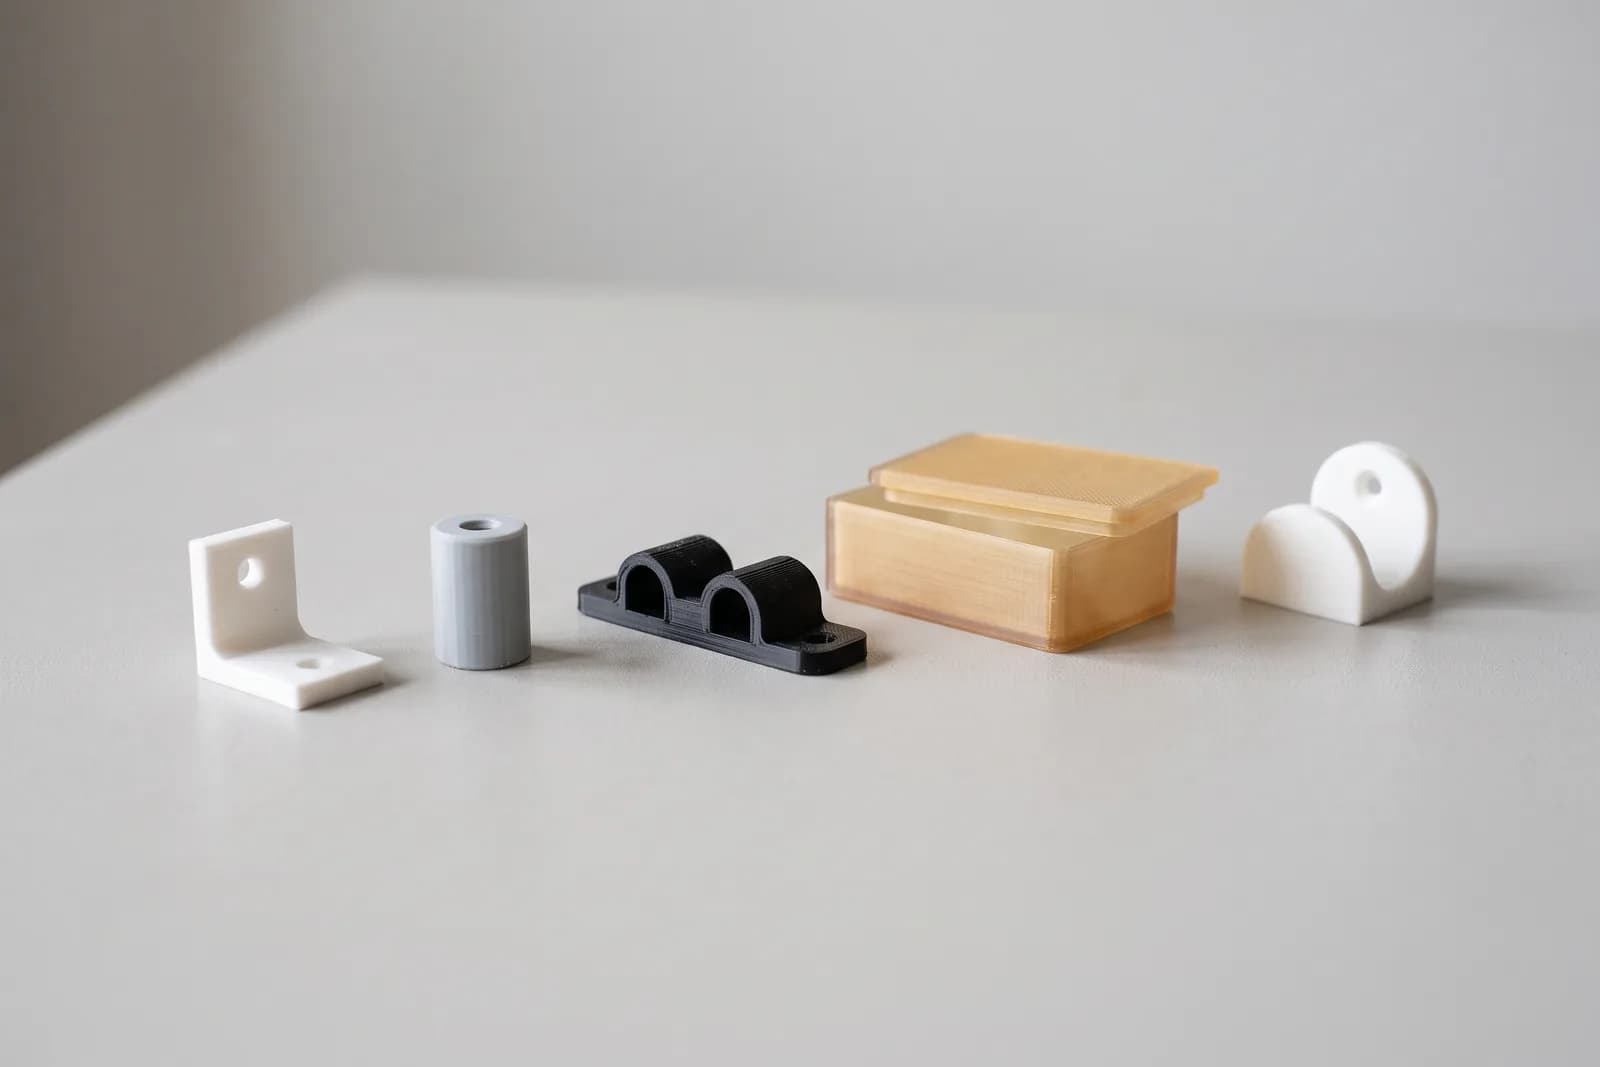
PLA, PETG, ABS ili ASA bira se prema temperaturi, suncu i opterećenju: PLA (do oko 55 °C) za prototipe i makete, PETG (do oko 75 °C) za funkcionalne delove i vlagu, ABS (do oko 90 °C) za kućišta i delove uz izvor toplote, a UV-stabilna ASA (do oko 95 °C) za sve što stoji napolju i ne sme da požuti. Sve četiri štampamo FDM tehnologijom na Bambu Lab H2S.
Koji materijal izabrati: PLA, PETG, ABS ili ASA?
Materijal se bira prema tome šta deo trpi. Ako stoji unutra i ne trpi opterećenje, dovoljan je PLA. Ako radi svakodnevno ili je izložen vlazi, ide PETG. Ako je unutra i toplo, ide ABS (do oko 90 °C), a ako je napolju i na suncu, ASA (do oko 95 °C). Uz ponudu uvek stoji i temperaturna granica izabranog materijala.
Do koje temperature izdržava svaki materijal?
Orijentacione gornje granice upotrebe su: PLA oko 55 °C, PETG oko 75 °C, ABS oko 90 °C i ASA oko 95 °C. To nisu radne temperature pod stalnim opterećenjem — PLA omekšava i pre 55 °C ako je deo istovremeno pod pritiskom.
- PLA — krut i lak za štampu, ~55 °C: prototipi, makete, vizuelni modeli.
- PETG — žilav i hemijski otporan, ~75 °C: funkcionalni delovi.
- ABS — čvrst i temperaturno otporan, ~90 °C: kućišta i funkcionalni delovi.
- ASA — UV-stabilna, za spoljnu upotrebu, ~95 °C: spoljni delovi.
Kada je PLA dovoljan?
PLA je dovoljan za sve što stoji unutra i ne trpi opterećenje: makete, vizuelne modele i probne komade pre serije. Krut je i lak za štampu, sa granicom upotrebe oko 55 °C, i najbrži je put do prototipa — prototip se štampa preko noći, oblik se proverava u ruci, i tek onda se ide na zahtevniji materijal.
PLA nije za spoljnu ni toplu sredinu. Najčešća greška je pogrešan materijal na pogrešnom mestu: deo od PLA koji stoji na suncu, u autu ili blizu izvora toplote se deformiše.
Kada PETG umesto PLA?
PETG se bira kada deo radi, a ne samo stoji. Žilaviji je od PLA i otporniji na vlagu i hemikalije, do oko 75 °C. Tipični PETG delovi su poklopci, držači, kutije uz mašinu i komadi izloženi vlazi i blagoj spoljnoj upotrebi.
PLA i PETG pokrivaju najveći deo poslova koji dođu u pogon, i oba štampamo u okviru usluge 3D štampa u PLA i PETG-u. Za zahtevniju spoljnu upotrebu preporučujemo ASA ili PA-CF.
ABS ili ASA — koja je razlika?
Razlika je u suncu. Oba su tehnički materijali za delove koji trpe toplotu i mehaničko opterećenje: ABS drži oko 90 °C, ASA oko 95 °C. ASA je uz to UV-stabilna i ne žuti na suncu, za razliku od PLA i delom ABS-a. Podela je jednostavna: unutra i toplo — ABS; napolju i na suncu — ASA.
3D štampa u ABS-u i ASA-u radi se u kontrolisanim uslovima, jer se oba materijala skupljaju pri hlađenju, a bez toga se veći ravni delovi odvajaju od podloge i pucaju po slojevima. Orijentaciju biramo prema tome kako je deo opterećen, jer je razlika u čvrstoći između dva položaja istog dela osetna.
Koji materijal za deo koji stoji napolju ili u autu?
Za deo koji stoji napolju ili na suncu ide ASA: UV-stabilna je, drži do oko 95 °C, ne žuti i ne postaje krta na suncu. Tipični poslovi su nosač na fasadi ili krovu, poklopac koji stoji na suncu celu sezonu i automobilski delovi — držači, maske, klipsne i zamenski komadi kojih više nema u prodaji.
Kada se deo od PLA ili PETG-a iskrivio na suncu ili pored grejanja, ABS i ASA su prvi korak nagore. Ako uz temperaturu treba i krutost pod opterećenjem, ide se na carbon-fiber: PA-CF izdržava do oko 120 °C. Nijedan FDM deo ne trpi neograničeno kombinaciju sunca, vode i mraza, pa to treba uračunati u dizajn dela.
Šta važi za sva četiri materijala?
Sva četiri štampamo FDM tehnologijom na Bambu Lab H2S, sa finim slojevima i dobrom dimenzionom tačnošću. FDM ostavlja vidljive slojeve, a deo je najslabiji u pravcu spajanja slojeva. Zato kritične mere i pravac opterećenja dogovaramo pre štampe, a ne posle prve probe.
Ako je bitan izgled površine, recite unapred da izaberemo materijal i orijentaciju. Delove veće od radnog prostora štampača delimo i spajamo — recite da li je vidljiv spoj prihvatljiv.
Šta poslati za ponudu i koliko traje izrada?
Pošaljite STL ili STEP model sa naznakom kritičnih mera i recite gde deo radi. Ako modela nema, radimo 3D modelovanje iz skice, fotografije sa merama ili uzorka. Rok za manje poslove je 2–5 radnih dana i obavezujući je onako kako stoji u ponudi.
Nema minimalne količine; kod većih tiraža cena po komadu pada. Pregled svih materijala, od PLA do carbon-fibera, je na stranici 3D štampa. Upit pošaljite preko kontakt forme — odgovaramo isti radni dan.
Želite više tekstova iz Rexy pogona u Google pretrazi? Dodajte Rexy kao željeni izvor na Google-u (otvara se u novom prozoru)