3D štampa
FDM + zahtevni materijali na Bambu Lab H2S — carbon-fiber (PA-CF, PETG-CF), nylon, PC, ASA. Od skice do prototipa.
Šta pokriva ova oblast
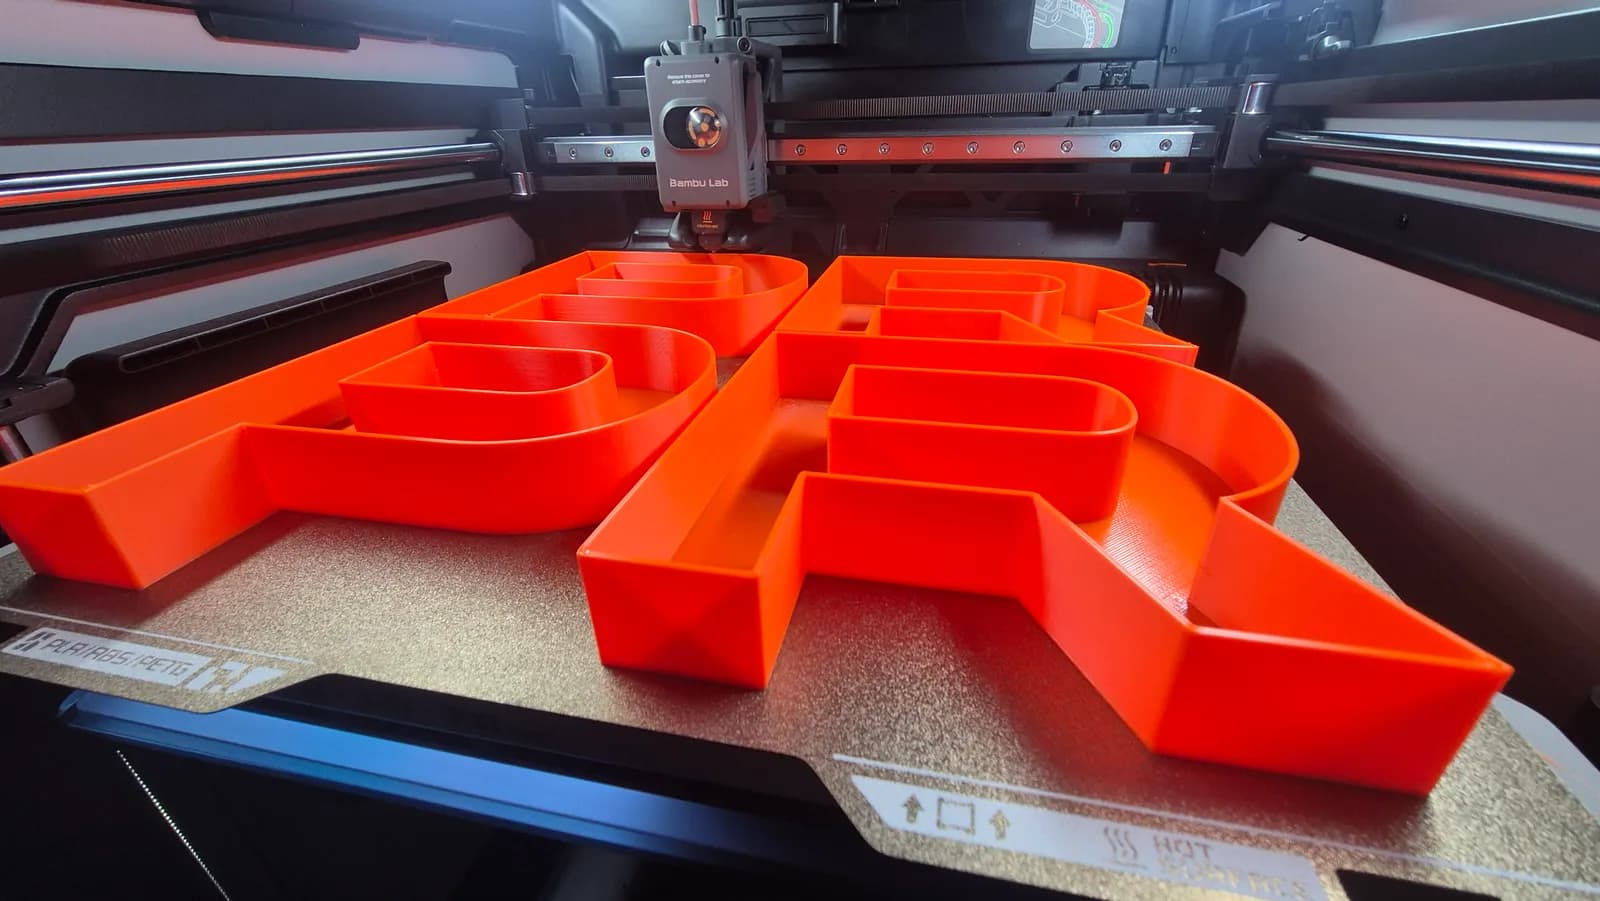
3D štampu radimo na Bambu Lab H2S, FDM tehnologijom, od standardnog PLA i PETG-a do inženjerskih materijala — carbon-fiber kompozita, najlona, polikarbonata i ASA. To znači da isti pogon pravi i brz prototip za proveru oblika i funkcionalni deo koji ide u upotrebu i trpi opterećenje ili temperaturu.
Materijali i šta koji trpi
PLA i PETG su standard: PLA je krut i lak za štampu, otporan do oko 55 °C, i koristi se za prototipe, makete i modele; PETG je žilav i hemijski otporan, do oko 75 °C, za funkcionalne delove koji rade svakodnevno. ABS i ASA idu kad je toplije ili kad je deo napolju — ABS je čvrst i temperaturno otporan do oko 90 °C, a ASA je UV-stabilna do oko 95 °C, pa ne žuti i ne postaje krta na suncu.
TPU je fleksibilan i otporan na habanje, do oko 80 °C — zaptivke, štitnici, gazišta i prigušivači, dakle sve što mora da se savije i vrati u oblik. Carbon-fiber materijali su najkrući izbor: PETG-CF je krut i lakši za štampu, do oko 80 °C, dok PA-CF (najlon sa ugljeničnim vlaknima) izdržava do oko 120 °C i koristi se za nosače, alate i jigove. Najlon i polikarbonat pokrivaju mehanički zahtevne delove — najlon je žilav i otporan na habanje do oko 100 °C, za zupčanike, ležajeve i spojeve, a polikarbonat ima udarnu žilavost do oko 110 °C, za delove koji trpe udar.
Od ideje do dela
Ako model postoji, dovoljno je poslati STL ili STEP i reći gde su kritične mere. Ako ne postoji, radimo 3D modelovanje — od skice, fotografije ili fizičkog uzorka pravimo CAD model spreman za štampu. Kod delova koji ulaze u postojeći sklop bitno je unapred znati koje kote moraju da se poklope, jer se orijentacija štampe i debljina zidova biraju prema tome.
Uz ponudu predlažemo materijal prema tome šta deo trpi: temperaturu, opterećenje, habanje, sunce ili hemikalije. Najčešća greška je pogrešan izbor materijala za deo koji stoji u autu na suncu ili blizu izvora toplote — PLA se tu deformiše, a ASA ili PA-CF ne. Zato u ponudi uvek stoji i temperaturna granica izabranog materijala.
Prototip ili serija
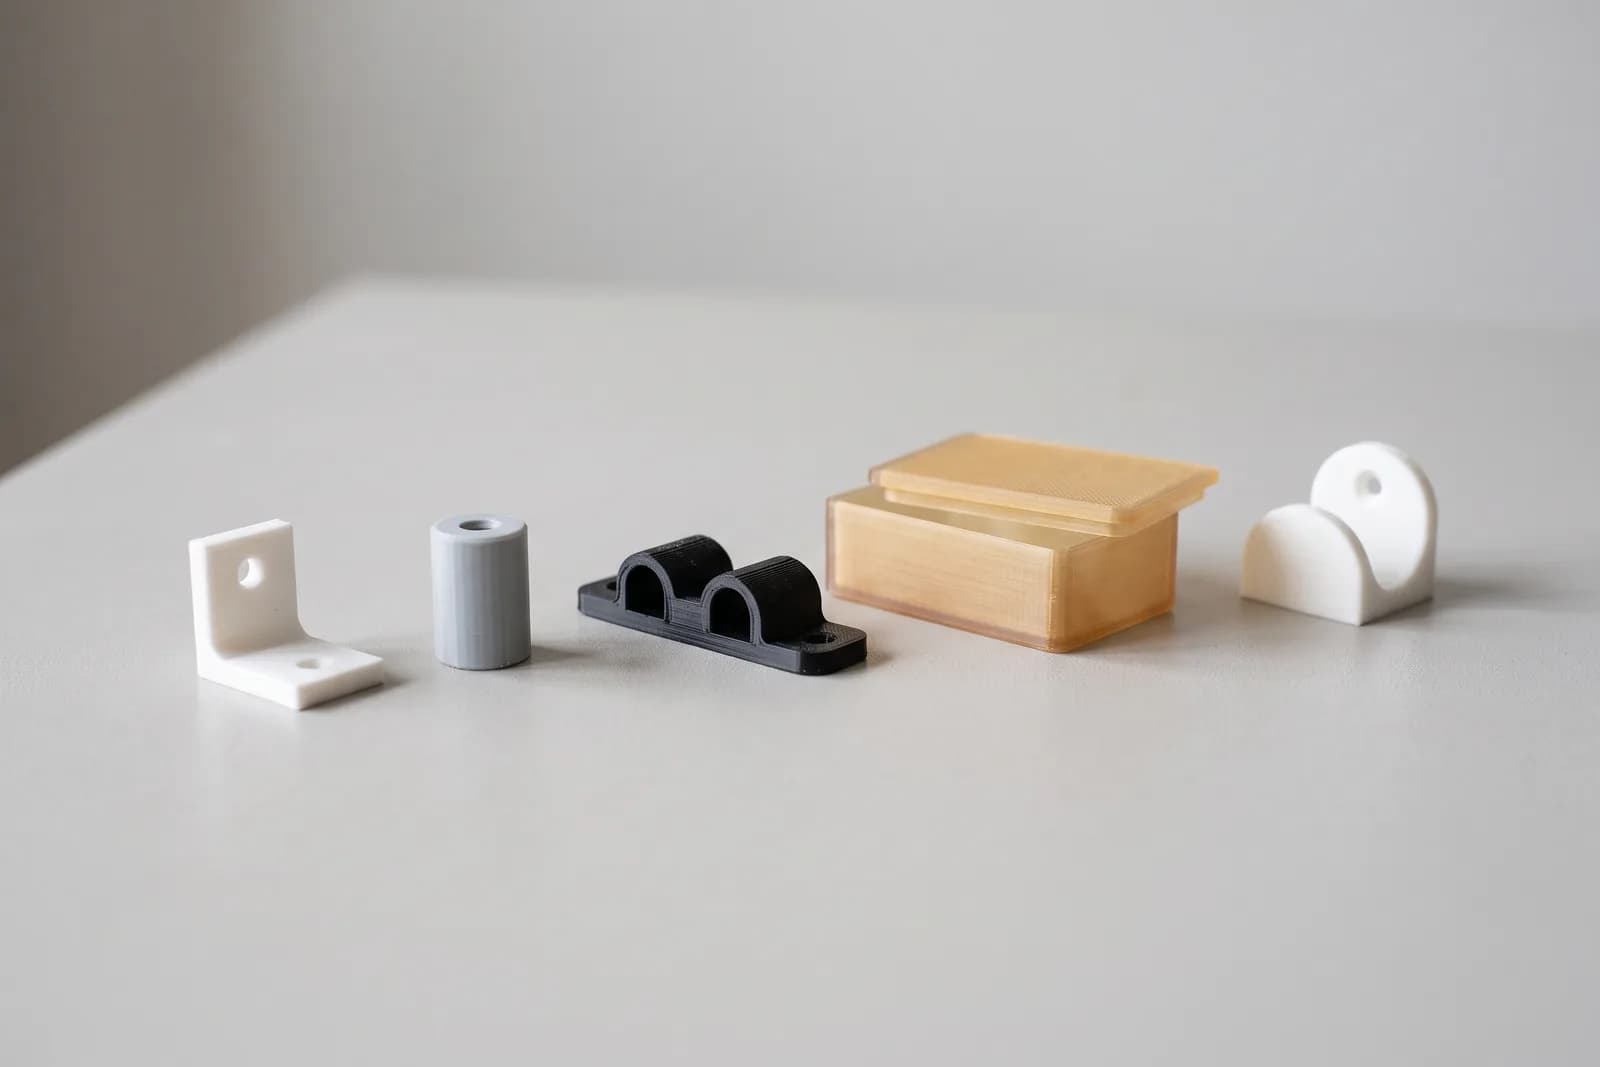
Za prototip je bitna brzina: štampa se preko noći, oblik se proverava u ruci, i tek onda se ide na zahtevniji materijal ili na drugu tehnologiju. Za male serije 3D štampa nema pripremu alata, pa radi tamo gde bi kalup bio neopravdan — nosači, kućišta, distanceri, jigovi i alati za sopstvenu proizvodnju. Nema minimalne količine: radimo i jedan komad.
Kad je deo veći od radnog prostora štampača (340 × 320 × 340 mm) ili traži drugu tehniku, kombinujemo — na primer sečenje ploče na CNC ruteru i štampani detalj koji se na nju montira. Sve ostaje u istom pogonu, pa se delovi uklapaju iz prve.
Gde se najčešće primenjuje
Razvoj proizvoda koristi štampu za proveru oblika pre nego što se uloži u alat: model se drži u ruci, meri, montira u sklop i menja isti dan. Nekoliko iteracija u PLA prolazi brže nego jedna ispravka kalupa, pa se zahtevniji materijal bira tek kad je geometrija potvrđena.
Održavanje i proizvodnja najčešće traže deo koji se više ne proizvodi ili ga nema na zalihama — distancer, poklopac, vođica, prihvat. Tu je izbor materijala presudan: ako deo stoji uz izvor toplote ili napolju, ide ASA, najlon ili PA-CF, ne PLA.
Alati za sopstvenu proizvodnju su najmanje vidljiva primena: jigovi, šabloni i držači koji ubrzavaju montažu i graviranje. Radimo ih i za sopstveni pogon, pa se materijal bira po tome koliko ciklusa alat treba da izdrži.
Za koga radimo
Za inženjere i razvoj bitno je da se materijal bira po podacima, a ne po osećaju, i da postoji put od skice do dela bez preseljenja posla. Za proizvodnju i održavanje bitno je da se rezervni ili nestandardan deo dobije za nekoliko dana umesto da se čeka isporuka ili pravi kalup.
Šta treba znati unapred
- Navedene temperature su orijentacione granice upotrebe materijala, ne trajna radna temperatura pod opterećenjem.
- Za delove koji se sklapaju sa postojećim, pošaljite kritične kote — orijentacija štampe utiče na tačnost i čvrstoću.
- FDM ostavlja vidljive slojeve; ako je bitan izgled površine, recite unapred da izaberemo materijal i orijentaciju.
- Veće komade delimo i spajamo — recite da li je spoj prihvatljiv.
3D štampači su poslednji ušli u pogon, da zaokruže put od ideje do gotovog dela. Pošaljite model, skicu ili uzorak i predložićemo materijal, orijentaciju i rok.
Pogledaj pojedinačne usluge
Često pitana pitanja
Koji materijal za deo koji stoji napolju ili uz toplotu?
ASA je UV-stabilna do oko 95 °C i ne žuti na suncu; ABS je otporan do oko 90 °C. Za opterećenje i toplotu ide PA-CF, do oko 120 °C. PLA se na suncu ili blizu izvora toplote deformiše.Šta treba da pošaljem?
Ako model postoji, STL ili STEP sa naznakom kritičnih mera. Ako ne postoji, radimo 3D modelovanje — od skice, fotografije ili fizičkog uzorka pravimo CAD model spreman za štampu.Postoji li minimalna količina?
Ne — radimo i jedan komad. Za male serije 3D štampa nema pripremu alata: nosači, kućišta, distanceri, jigovi i alati za proizvodnju.Koliko brzo stiže deo?
Prototip se štampa preko noći. Rezervni ili nestandardan deo dobija se za nekoliko dana, umesto da se čeka isporuka ili pravi kalup.Da li se na delu vide slojevi?
FDM ostavlja vidljive slojeve. Ako je bitan izgled površine, recite unapred da izaberemo materijal i orijentaciju štampe.Koliki deo može da se odštampa u jednom komadu?
Do 340 × 320 × 340 mm — toliko je radni prostor štampača Bambu Lab H2S.
Iz bloga
Treba ti konkretan predlog?
Pošalji skicu — predložimo materijal i izradu u okviru ove kategorije.