3D štampa carbon-fiber materijalima
PA-CF i PETG-CF na Bambu Lab H2S sa očvrslom diznom — krutost i dimenziona stabilnost za nosače, alate, jigove i delove dronova.
O usluzi
Carbon-fiber kompoziti su plastika ojačana ugljeničnim vlaknima i biraju se kada su čvrstoća i krutost presudni. PA-CF, najlon sa ugljeničnim vlaknima, vrlo je čvrst i krut, sa orijentacionom gornjom granicom upotrebe oko 120 °C. PETG-CF je krut i lakši za štampu, do oko 80 °C — dovoljno za funkcionalne delove koji ne idu na visoku temperaturu.
Primena i izrada
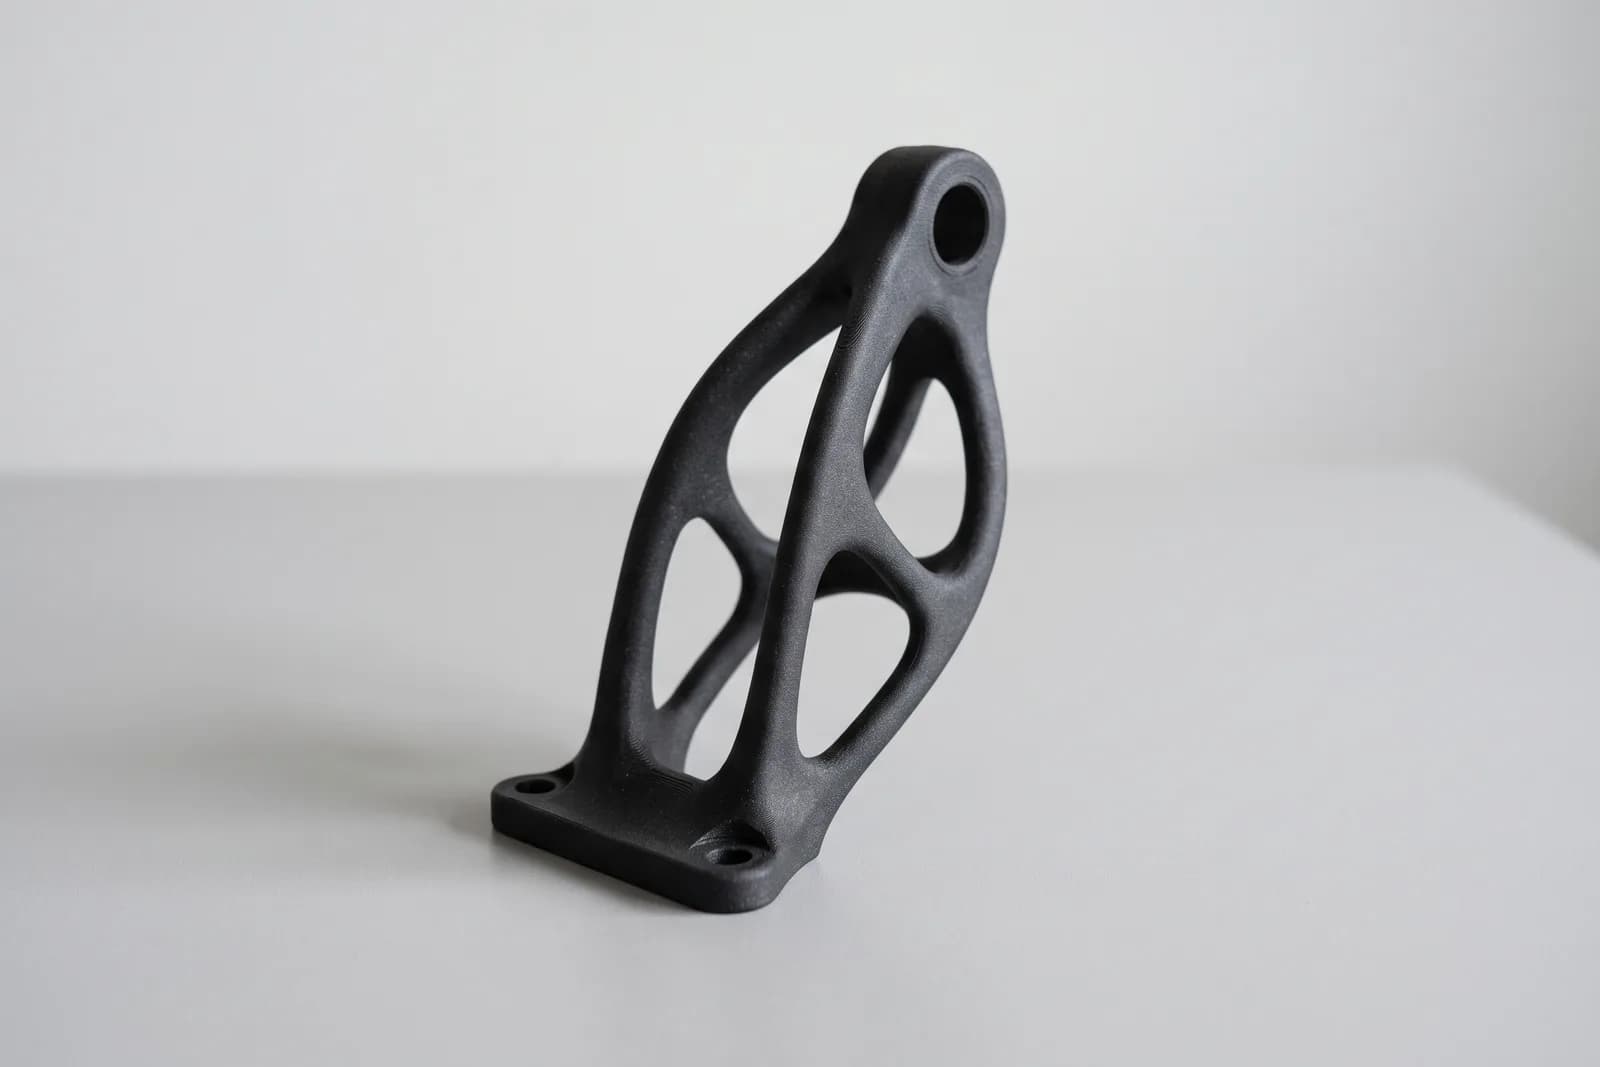
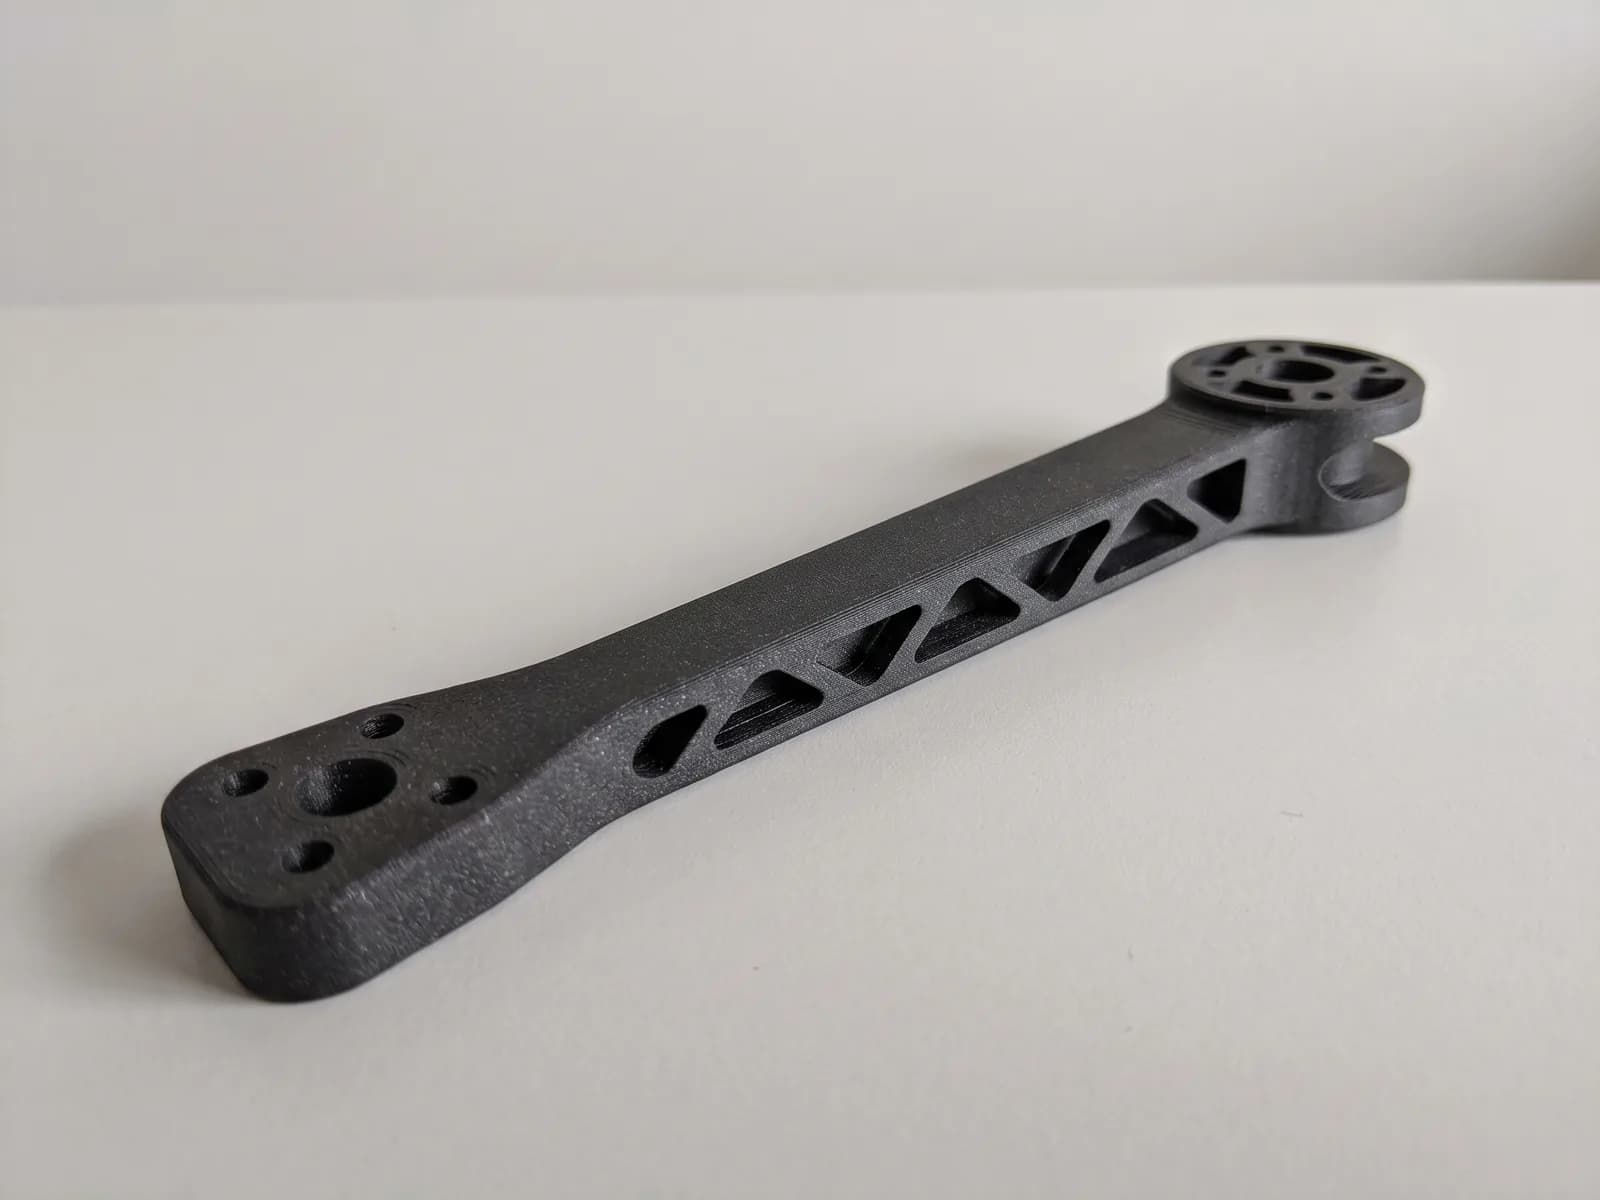
Koristimo ih za nosače, alate, jigove, delove dronova i mašinske komponente pod opterećenjem — delove kod kojih je bitno da se ne saviju i da zadrže meru. Vlakna povećavaju krutost i dimenzionu stabilnost uz manju težinu, pa deo koji se drži u ruci ili nosi na opremi dobija dvostruko.
Vlakna su abrazivna, pa štampamo na Bambu Lab H2S sa očvrslom (hardened) dizmom, a orijentaciju biramo prema pravcu opterećenja. PA-CF pre štampe sušimo — najlonska osnova upija vlagu, a vlažan materijal daje slabiji deo i lošiju površinu.
Kada se koristi
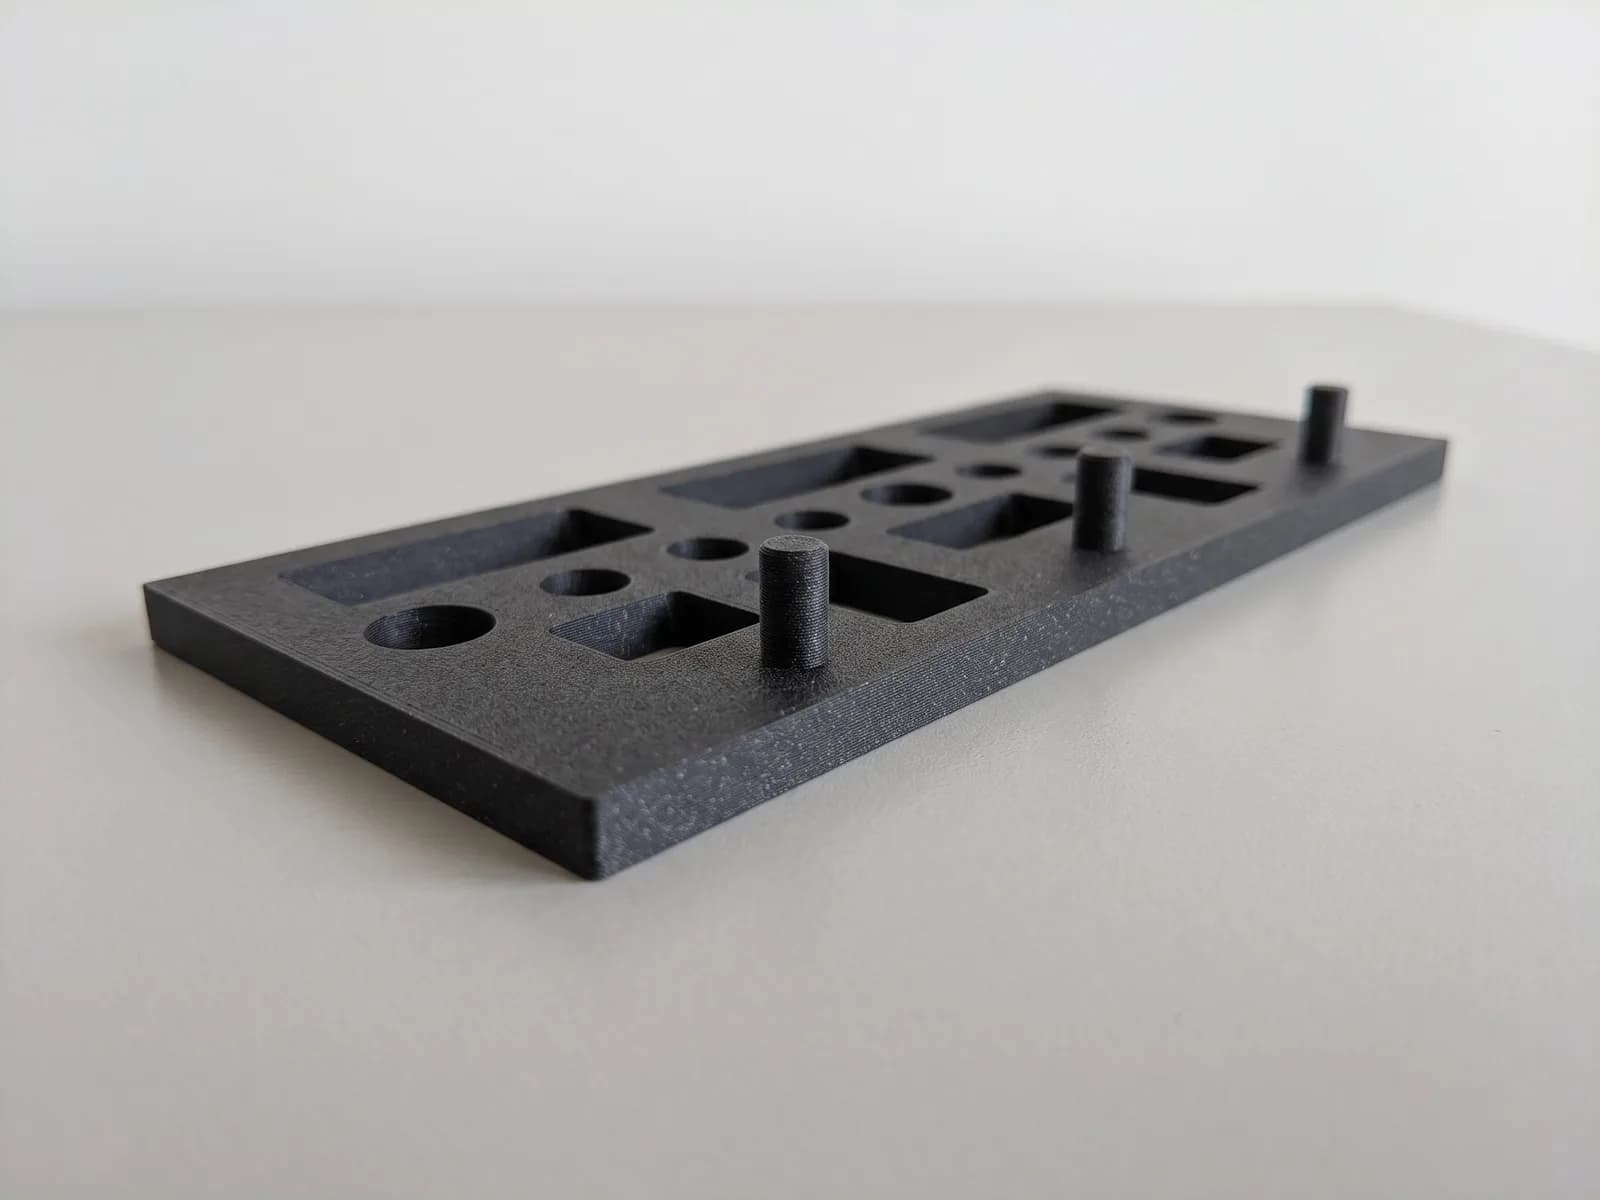
Najjasniji slučaj je jig ili pomoćni alat u proizvodnji: komad koji se koristi svaki dan, mora da drži meru, a od metala bi se u jednom primerku pravio predugo. Pošto nema alata koji treba pripremiti, jedan komad radimo kao i seriju. Drugi su nosači i zamenski delovi u mašinama, gde standardna plastika popusti pod opterećenjem ili toplotom.
Kada deo treba samo da bude žilav i da trpi udar, a ne nužno maksimalno krut, dovoljni su najlon ili polikarbonat; kada je bitna temperatura i spoljna upotreba bez većeg opterećenja, dovoljni su ABS ili ASA.
Ograničenja i napomene
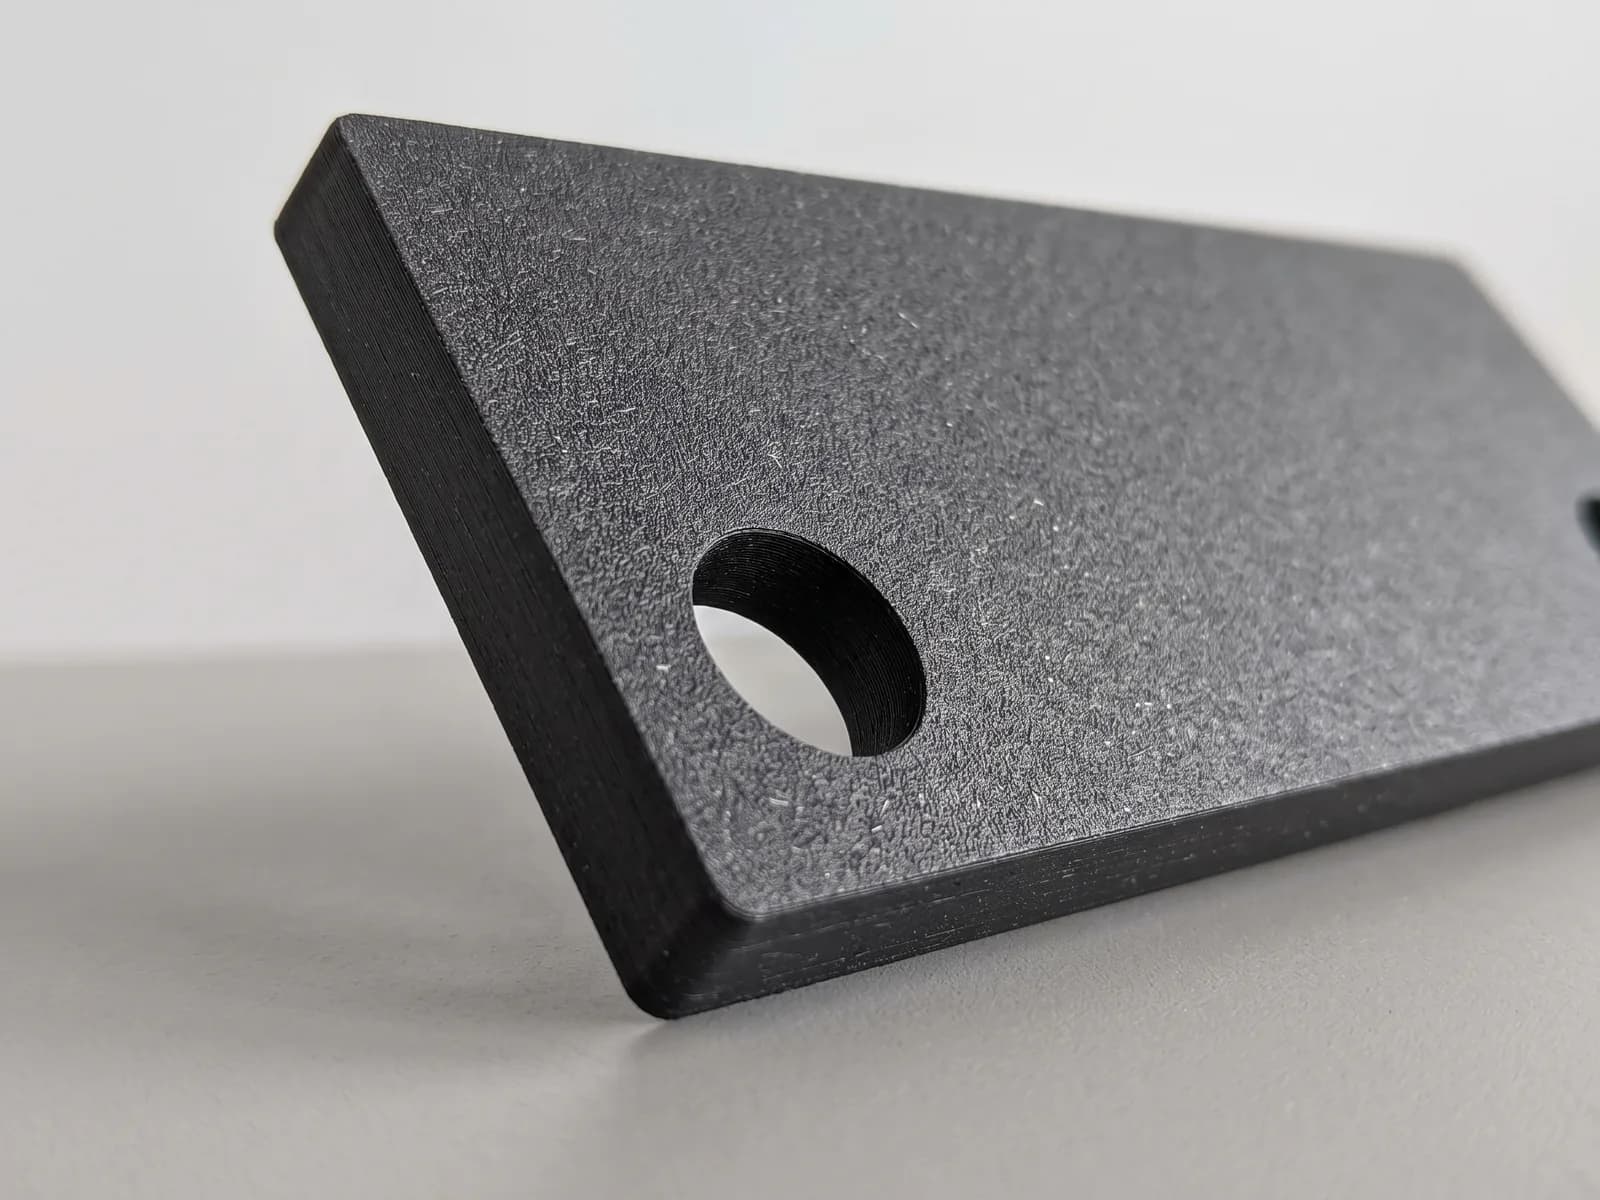
Carbon-fiber materijali traže i zahtevniju obradu — biraju se kada su čvrstoća i krutost presudni, ne kao podrazumevani izbor. Površina je mat i zrnasta, sa vidljivim slojevima. Vlakna povećavaju krutost, ali deo ostaje najslabiji u pravcu spajanja slojeva, pa pravac opterećenja i kritične mere tražimo pre štampe. Navedene temperature su gornje granice upotrebe, ne radna temperatura pod stalnim opterećenjem.
Delove veće od radnog prostora štampača delimo i spajamo, a kod nosivih delova spoj je slabo mesto, pa se položaj reza dogovara unapred. Ako model ne postoji, radimo 3D modelovanje. Rok za manje poslove je 2–5 radnih dana i obavezujući je; minimalne količine nema.
Glavne prednosti
Visoka čvrstoća/težina
Lakši a jači inženjerski delovi.
Krutost i stabilnost
Minimalno savijanje pod opterećenjem.
Temp. otpornost
Za zahtevnije radne uslove.
Materijali i svojstva
Pregled materijala za 3D štampu — svojstva, temperaturna otpornost i tipična primena.
| Materijal | Svojstva | Temp. otpornost | Primena |
|---|---|---|---|
| PA-CF (najlon + carbon) | Vrlo čvrsto i kruto | ~120 °C | Nosači, alati, jigovi |
| PETG-CF | Kruto, lakše za štampu | ~80 °C | Funkcionalni delovi |
PA-CF (najlon + carbon)
- Svojstva
- Vrlo čvrsto i kruto
- Temp. otpornost
- ~120 °C
- Primena
- Nosači, alati, jigovi
PETG-CF
- Svojstva
- Kruto, lakše za štampu
- Temp. otpornost
- ~80 °C
- Primena
- Funkcionalni delovi
Realizovano u pogonu
Povezane usluge
Često pitana pitanja
Zašto carbon-fiber a ne običan najlon?
Ugljenična vlakna povećavaju krutost i dimenzionu stabilnost, uz manju težinu — za delove pod opterećenjem.Za šta se koristi PA-CF?
Nosači, alati, jigovi, delovi dronova i mašinske komponente koje trpe opterećenje i toplotu.Kada PA-CF, a kada PETG-CF?
PA-CF kada su presudni čvrstoća i krutost i kada deo radi na višoj temperaturi — orijentaciono do oko 120 °C. PETG-CF je krut i lakši za štampu, do oko 80 °C, za funkcionalne delove koji ne idu na visoku temperaturu.Na kom štampaču štampate carbon-fiber materijale?
Na Bambu Lab H2S sa očvrslom (hardened) diznom, jer su ugljenična vlakna abrazivna. PA-CF pre štampe sušimo, a orijentaciju biramo prema pravcu opterećenja dela.Kakva je površina carbon-fiber dela?
Mat i zrnasta, sa vidljivim slojevima. Vlakna povećavaju krutost, ali deo ostaje najslabiji u pravcu spajanja slojeva, pa pravac opterećenja i kritične mere tražimo pre štampe.Koliko traje izrada jiga ili nosača od PA-CF?
Jig ili nosač od PA-CF gotov je za 2–5 radnih dana, a rok iz ponude je obavezujući. Pošto nema alata koji treba pripremiti, jedan jig radimo kao i seriju, a ako model ne postoji, radimo 3D modelovanje.
Sve usluge
Zatraži ponudu za „Carbon-fiber (PA-CF, PETG-CF)"
Pošalji dimenzije i materijal — javljamo se istog dana.